Nantong Yunju New Material Technology Co., Ltd.
is China Armoire latérale en marbre Suppliers and Armoire latérale en marbre Manufacturers, located in Haian, Jiangsu — the cradle of Jianghai Civilization. Established in 2021, the company specializes in the R&D, production, sales, and service of ultra-thin stone. As a modern innovative enterprise, it occupies a land area of 60 mu and is committed to delivering superior stone solutions to the market, supported by strong in-house R&D capabilities and advanced production techniques.
La société détient plusieurs brevets d'invention et de modèles d'utilité et a réuni une équipe expérimentée de professionnels techniques et de gestion. L'équipe principale comprend 6 techniciens spécialisés en pierre fine, 50 travailleurs qualifiés, 5 spécialistes du contrôle qualité, 6 membres du personnel de gestion de la production et 5 représentants commerciaux, fournissant un solide soutien en ressources humaines pour le développement de produits, la fabrication et l'assurance qualité de bout en bout.
Équipés de plus de 30 ensembles de machines spécialisées, nous avons établi un processus de production rationalisé et efficace, des blocs bruts aux produits finis. En un peu plus de deux ans d'exploitation, notre capacité de production annuelle a atteint environ 300 000 mètres carrés. Nous sommes devenus le fournisseur de pierre désigné de plus de 20 fabricants de meubles nationaux et internationaux. En outre, nous avons établi des partenariats stables avec de nombreux instituts de design et entreprises de décoration, fournissant des matériaux composites ultra-fins en pierre et en marbre de haute qualité pour une variété de projets clés.
Armoire latérale en marbre Suppliers
-
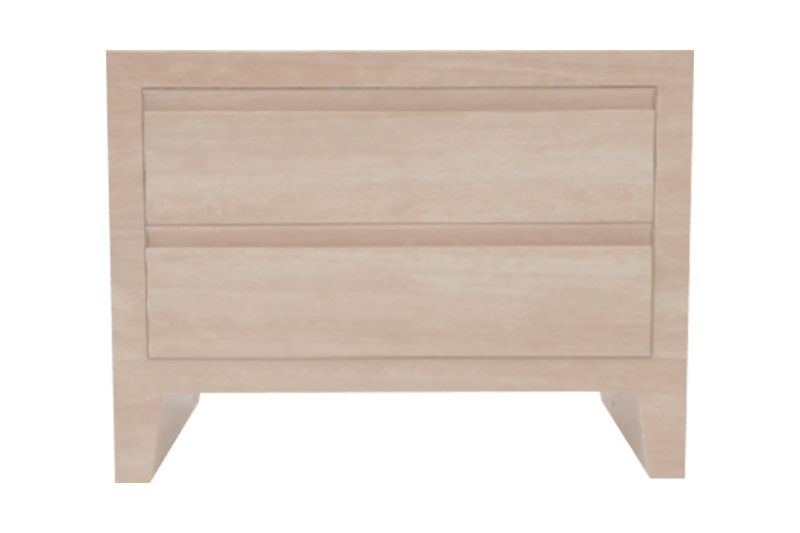 Armoire en marbre à tiroirs marron clair
Caractéristiques du produit Matériau : Construit à partir d...
-
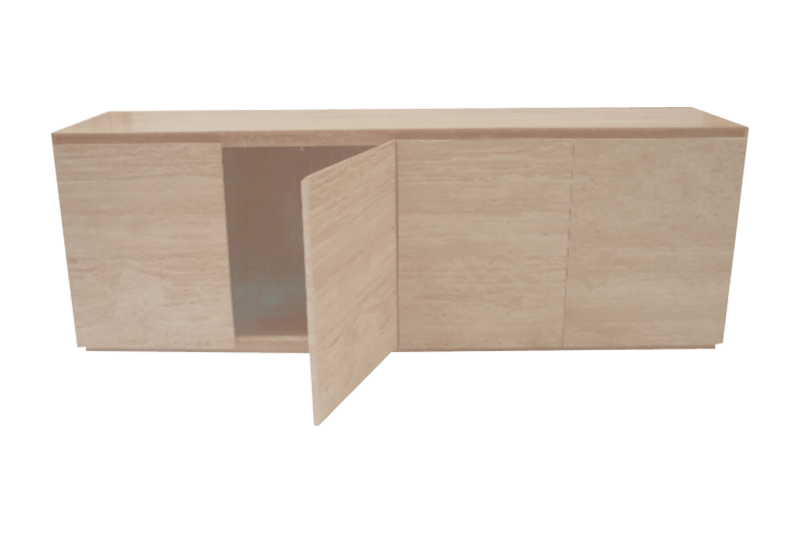 Meuble bas minimaliste en marbre marron clair
Matériau : Construit à partir de dalles de marbre et de panneaux co...
-
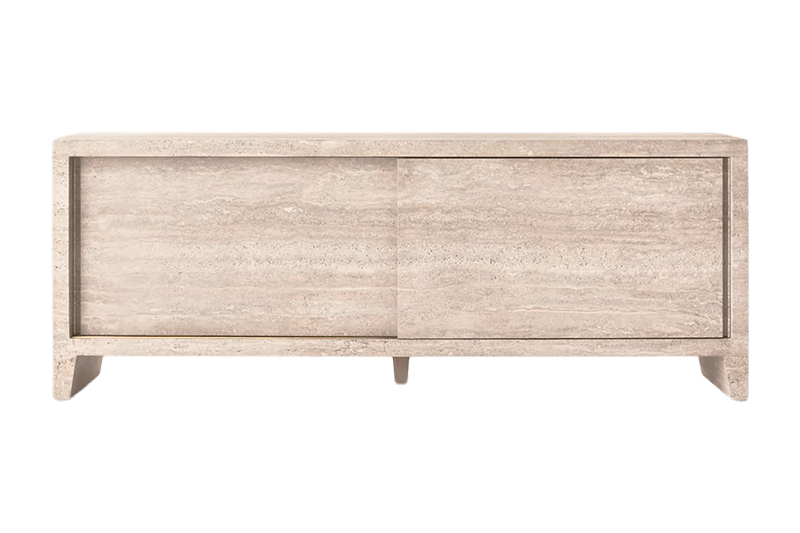 Bois clair - Long meuble texturé en marbre
Matériaux : constituées de fines dalles de marbre et de panneaux co...
-
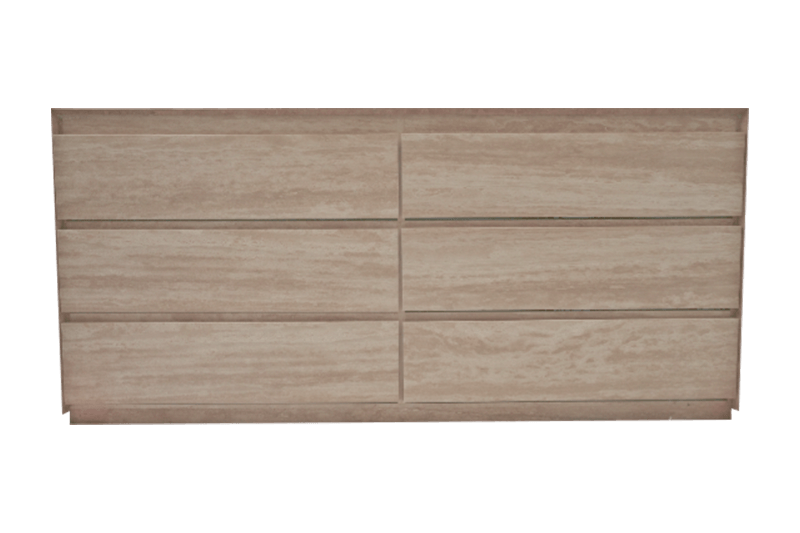 Meuble plat en bois clair à panneaux en marbre
Matériau : Construit à partir de dalles de marbre et de panneaux co...
-
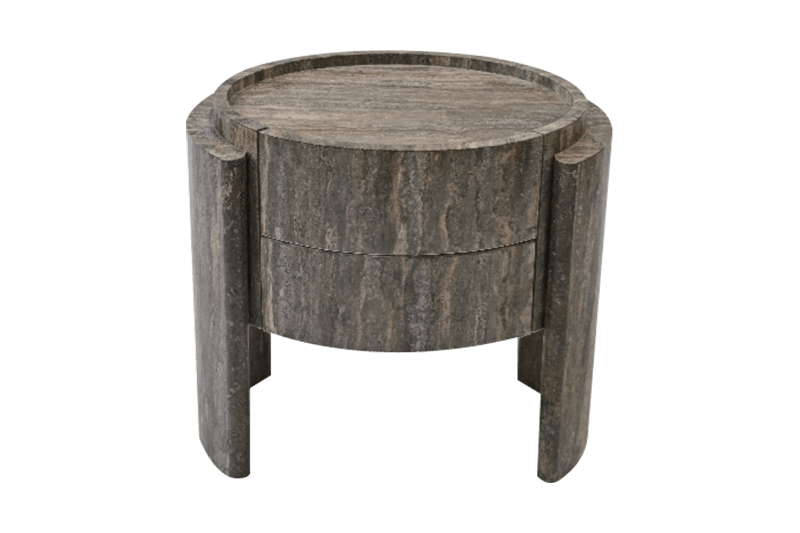 Bois rond - Table d'appoint en marbre texturé
Matériaux : Fabriqué à partir de dalles de marbre et de panneaux co...
Les armoires latérales en marbre sont un meuble pratique et esthétique, souvent utilisé dans divers environnements domestiques, notamment les salons, les salles à manger et les chambres. Ils sont souvent décorés de panneaux de marbre exquis, combinés à d’élégantes structures en bois ou en métal, créant une atmosphère unique et luxueuse. La texture naturelle et la couleur du marbre font de chaque armoire latérale une œuvre d'art unique, ajoutant une touche d'élégance et de raffinement à tout intérieur.
Les armoires latérales en marbre sont non seulement attrayantes visuellement, mais aussi exceptionnellement robustes et durables. La dureté et la résistance à l'usure du marbre lui permettent de résister à l'usure quotidienne et sont faciles à nettoyer et à entretenir. Son grand espace de rangement est parfait pour les objets du quotidien tels que les livres, la vaisselle et les objets de décoration, aidant ainsi à garder une maison bien rangée et organisée.
Du design minimaliste moderne au design vintage classique, les armoires latérales en marbre se fondent parfaitement dans n'importe quel style d'intérieur, devenant un point central et améliorant l'ambiance générale.
Commentaires sur les messages
Entreprise
Nantong Yunju New Material Technology Co., Ltd.
Actualités
-
Votre client souhaite une table à manger en marbre avec un plateau de trois mètres, deux socles incurvés et un motif de veines assorti qui se poursuit sur toute la surface. Une dalle conventionnelle de 20 mm peut fournir le dessus, mais le bord incurvé nécessiterait une charpente en acier lourde et la pièce compl...
READ MORE -
Lorsque vous envisagez de rénover le hall d'un hôtel ou de lancer une nouvelle gamme de meubles en pierre, l'usine de transformation du marbre que vous choisissez devient aussi importante que la pierre elle-même. Une usine avec un contrôle de processus faible transformera le marbre naturel de première q...
READ MORE -
Prix d'un panneau mural en marbre pour le hall d'un ascenseur d'un hôtel et le chiffre qui dépasse généralement le budget n'est pas la pierre. C'est le poids. Un mètre carré de dalle Carrare de 20 mm pèse environ 54 kg. Recouvrez le même mur d'un placage de marbre de 3 mm lié à une â...
READ MORE
Armoire latérale en marbre Industry knowledge
Protocoles de contrôle de qualité et gestion de la cohérence des lots dans la production à grande échelle d'armoires latérales en marbre
Sélection de blocs de carrière bruts et classification spectrographique des couleurs
Assurer la cohérence visuelle et structurelle des commandes commerciales d’armoires latérales en marbre commence dès l’étape d’extraction des matières premières. Le marbre naturel est formé par des processus géologiques métamorphiques qui introduisent une variation dans la tonalité de fond, la cristallisation de la calcite et la répartition des veines minérales dans différents bancs de carrière. Lors de l’exécution de commandes groupées, les fabricants de pierre évitent de combiner des blocs provenant de zones d’extraction disparates. Au lieu de cela, les spécialistes de l'approvisionnement sélectionnent des blocs bruts séquentiels extraits d'un seul banc pour maintenir la chimie géologique de base. Des outils de numérisation spectrographiques avancés et des capteurs de colorimétrie évaluent des échantillons de pierre brute, triant les blocs en bandes chromatiques serrées avant que la refente initiale à la scie multiple ne se produise.
Pour éliminer les macro-variations entre les séries commerciales multi-unités, les installations de traitement appliquent des protocoles stricts de correspondance de blocs. Les développeurs de matériaux, tels que Nantong Yunju New Material Technology Co., Ltd., opérant depuis son site de fabrication à Haian, Jiangsu, utilisent un logiciel de cartographie numérique des pierres pour indexer chaque dalle extraite. En numérisant et en cataloguant les tranches de pierre brute avant le laminage composite, les équipes de production organisent l'inventaire en lots de production correspondants. Cela garantit que chaque meuble latéral en marbre d'un lot reçoit des panneaux de pierre provenant des mêmes strates géologiques.
Découpage mécanique séquentiel et laminage adapté aux livres
Le découpage conventionnel de la pierre à l'aide de scies collectives standard produit des dalles épaisses avec des tolérances de trait de lame variables, provoquant des changements de micro-épaisseur qui compliquent l'assemblage de meubles à grand volume. Dans la fabrication de meubles modernes, le tranchage mécanique de précision réduit le marbre naturel en minces placages mesurant entre 1 mm et 3 mm. Cette précision de découpage permet d'extraire séquentiellement des dizaines de feuilles minces d'un seul bloc de pierre, préservant ainsi des motifs de veines continus sur un rendement de panneaux finis bien plus élevé que ne le permet la découpe traditionnelle de dalles de 20 mm.
Ces fines tranches séquentielles subissent un laminage composite, où des couches de support à haute résistance comme un nid d'abeilles en aluminium ou un treillis en fibre de verre sont liées à la matrice de pierre sous une pression et une température contrôlées. En appliquant une indexation précise des séquences numériques, une méthode perfectionnée au sein de la division R&D en pierre ultra-mince de Nantong Yunju New Material Technology Co., Ltd., les fabricants obtiennent une correspondance exacte et un alignement des grains sur les façades de portes adjacentes et les panneaux supérieurs de chaque pièce. meuble latéral en marbre . Lorsque plusieurs armoires latérales sont disposées le long d’un couloir d’hôtel ou d’une suite exécutive, le flux continu de veines présente une présentation visuelle unifiée et équilibrée dans tout l’espace d’installation.
| Étape du processus de production | Découpe traditionnelle de dalles entières | Stratification composite ultra-mince |
|---|---|---|
| Rendement de la dalle par volume de bloc | Faible rendement en raison des déchets de trait de scie épais | Rendement élevé ; maximise les feuilles minces par mètre cube |
| Tolérance d'épaisseur dimensionnelle | Variations jusqu'à ± 1,5 mm sur toute la longueur de la dalle | Tolérance étroite de ± 0,2 mm grâce à un tranchage de précision |
| Envergure adaptée aux veines dans toutes les unités | Limité à quelques meubles adjacents | Étend la correspondance continue des grains sur les grandes séries de production |
| Poids structurel par mètre carré | Poids mort élevé (env. 45-60 kg/m²) | Profil léger (environ 3-8 kg/m² avec support composite) |
| Environnement de durcissement de la résine | Séchage à l'air ambiant ; absorption incohérente | Chambres d'imprégnation de résine sous vide et sous pression automatisées |
Imprégnation automatisée de résine sous vide et stabilisation des couleurs
La porosité de la pierre naturelle représente un défi important en matière d’uniformité de surface lors d’une production de masse. Le marbre brut contient des fissures microscopiques, des trous d'épingle et des taux d'absorption variables qui provoquent un séchage inégal des scellants topiques, ce qui entraîne des niveaux de brillance inégaux sur les grandes séries de production. Pour normaliser la densité de surface, les placages de pierre brute passent dans des chambres automatisées d'imprégnation de résine sous vide avant le polissage final de la surface. Les résines polymères thermodurcissables pénètrent profondément dans la matrice de la pierre, comblant les microfissures et unifiant les caractéristiques d'absorption sur chaque feuille.
Ce processus d'imprégnation automatisé stabilise la saturation des couleurs, empêchant différents lots de meuble latéral en marbre d'afficher des teintes altérées sous l'éclairage ambiant de la pièce. De plus, des lignes de polissage automatisées à plusieurs têtes surveillent les niveaux de brillance des surfaces à l'aide de réflectomètres en ligne, garantissant que chaque panneau poli ou adouci atteint une tolérance de brillance identique. Ce traitement chimique et mécanique systématique garantit que les portes de remplacement ou les armoires ajoutées tardivement s'adaptent parfaitement au stock de meubles existant.
Profilage de bord CNC de précision et normalisation de la menuiserie structurelle
La cohérence visuelle dans la fabrication de meubles dépend également de la précision dimensionnelle au niveau des joints et des profils de bord. Lors de l’assemblage d’une armoire latérale en marbre, les joints de bord en onglet à 45 degrés doivent s’aligner parfaitement pour créer l’apparence d’un bloc de pierre solide sans espaces ni lignes adhésives inégales. Le meulage manuel des bords introduit une erreur humaine, entraînant des dérives dimensionnelles qui deviennent apparentes lorsque plusieurs armoires sont alignées ensemble. Les lignes de production modernes utilisent un outillage diamanté CNC à 5 axes et des fraises à pont guidées par laser pour façonner les bords des panneaux avec une précision inférieure au millimètre.
En standardisant la menuiserie du substrat sous le placage de pierre, les fabricants garantissent que les points de montage de la quincaillerie, les découpes des charnières et les supports coulissants des tiroirs conservent des coordonnées spatiales identiques sur des milliers d'unités. Les installations techniques, y compris les usines de traitement spécialisées de Nantong Yunju New Material Technology Co., Ltd., intègrent la découpe de pierre CNC avec le laminage automatisé du noyau. Cette intégration permet aux panneaux composites de chaque armoire latérale en marbre de s'adapter aux charnières dissimulées européennes standard et au matériel de fermeture en douceur sans nécessiter de montage manuel ou de calage sur place lors de l'installation commerciale.
| Paramètre d'assurance qualité | Norme d'inspection commerciale | Méthode de vérification technique |
|---|---|---|
| Variation de couleur et chromatique | Delta E < 0,8 sur tous les lots | Balayage de surface spectrophotométrique |
| Cohérence du niveau de brillance de la surface | ±2 unités de brillance (GU) dans le même lot | Tests de réflectomètre en ligne multi-angles |
| Tolérances dimensionnelles | Longueur et largeur : ±0,5 mm ; Épaisseur : ±0,2 mm | Capteurs de mesure de coordonnées laser |
| Intégrité de l'adhérence du substrat | Zéro délaminage lors des tests de cycle thermique | Essais d'arrachement en traction et cisaillement (ASTM C297) |
| Résistance aux taches de liquide | Indice de barrière de non-perméation de 24 heures | Tests de résistance chimique (EN 14617) |
Inspection complète des lots et protocoles d’emballage modulaires
La phase finale de la gestion de la cohérence des lots implique des contrôles de qualité en plusieurs étapes et des protocoles d'emballage de protection. Avant le démontage pour le transport, les armoires latérales en marbre terminées sont soumises à une inspection à sec dans une zone de préparation à lumière contrôlée. Les inspecteurs d'assurance qualité évaluent le flux global des grains, la balance des couleurs et l'alignement du matériel sous un éclairage de lumière du jour standardisé CIE, en échangeant les panneaux si des écarts visuels mineurs se produisent entre les unités adjacentes.
Une fois approuvés, les composants individuels de l'armoire reçoivent un film protecteur en polyéthylène et des protections d'angle pour éviter les rayures ou l'écaillage de la surface pendant le transport. Un emballage modulaire en mousse accueille les panneaux de pierre composites, les protégeant contre les vibrations et les forces d'impact lors du transport de fret à l'étranger. En combinant la sélection des matières premières, l'ingénierie de stratification de précision, le traitement de surface automatisé et l'inspection finale rigoureuse, les fabricants de meubles en pierre livrent des commandes commerciales à grande échelle d'armoires latérales en marbre qui répondent exactement aux spécifications architecturales et aux normes visuelles.
FAQ
Q : Comment les fabricants gèrent-ils les limites de poids lors de l’installation d’une armoire latérale en marbre comme unité murale ou flottante ?
R : Les meubles muraux en pierre sont traditionnellement confrontés à des limitations de poids strictes en raison de la masse extrême des lourdes dalles de pierre. En utilisant des panneaux composites de pierre ultra-minces, le poids des panneaux est réduit jusqu'à 80 pour cent sans sacrifier la texture minérale authentique. Cela permet à une armoire latérale en marbre d'être montée en toute sécurité sur des montants muraux standard à l'aide de systèmes de taquets dissimulés sans risquer un retrait structurel.
Q : Qu'est-ce qui empêche les taches de liquide et les traces de café de pénétrer dans la surface supérieure d'une armoire latérale en marbre ?
R : Le marbre brut étant naturellement poreux, la protection de la surface commence lors du traitement du composite. L'imprégnation de résine sous vide et sous pression en usine, telle que les méthodes de stabilisation de surface développées par Nantong Yunju New Material Technology Co., Ltd., scelle les microfissures profondément dans la matrice de pierre. Associé à des scellants topiques professionnels, ce traitement crée une barrière protectrice contre les déversements de liquides courants, les marques d'huile et les anneaux de boisson.
Q : Comment la stabilité structurelle est-elle maintenue sur les coins et les bords en onglet d'une armoire latérale en marbre léger ?
R : La stabilité des bords repose sur une menuiserie CNC de haute précision et un renforcement de noyau composite. Les placages de pierre ultra-minces sont coupés à des angles précis de 45 degrés et enroulés de manière transparente autour de matériaux de support structurels comme des panneaux de fibres de haute densité ou des nids d'abeilles en aluminium. Le noyau structurel absorbe l'énergie des impacts externes, gardant les coutures à onglet étroitement liées et empêchant l'écaillage des coins lors d'une utilisation domestique à long terme.
Q : La surface d’une armoire latérale en marbre peut-elle résister aux chocs thermiques causés par des ustensiles de cuisine chauds ou des appareils électroniques chauds ?
R : Oui, le marbre naturel possède une inertie thermique inhérente. Lorsqu'il est collé à des substrats de support résistants à la chaleur, le placage de pierre ultra-mince dissipe rapidement la chaleur localisée sur sa surface, empêchant ainsi les cloques, les déformations ou la décoloration qui endommagent généralement les stratifiés synthétiques, les revêtements thermoplastiques ou les finitions en bois laqué.
Q : Quelles techniques assurent la continuité visuelle du grain lorsque plusieurs armoires latérales en marbre sont placées côte à côte dans un projet commercial ?
R : La cohérence visuelle est obtenue grâce au découpage séquentiel des pierres et au mappage de séquences numériques. Les capacités avancées de R&D, telles que celles intégrées dans les lignes de traitement de Nantong Yunju New Material Technology Co., Ltd. à Haian, extraient de fines feuilles de pierre consécutivement à partir exactement du même bloc extrait. Cela permet une correspondance précise des livres et une correspondance des séquences sur les façades de portes adjacentes, garantissant ainsi un flux de veines fluide sur les longues longueurs d'armoires.
Q : Comment les armoires latérales en pierre composite fonctionnent-elles dans des environnements très humides comme les salles de bains principales de luxe ou les suites spa ?
R : Contrairement aux armoires conventionnelles en MDF ou en bois massif qui se dilatent, se déforment ou se décollent lorsqu'elles sont exposées à une vapeur ambiante continue, une armoire latérale en marbre composite reste dimensionnellement stable. La couche extérieure en pierre naturelle et le support composite scellé inhibent l'absorption de l'humidité, empêchant ainsi le gonflement du noyau et la rupture des joints dans les espaces intérieurs humides.
Q : Quel protocole de nettoyage de routine faut-il suivre pour préserver le vernis d'origine d'une armoire latérale en marbre ?
R : L'entretien nécessite d'essuyer la surface avec un chiffon en microfibre doux et humide et un nettoyant doux au pH neutre spécialement formulé pour la pierre naturelle. Éviter les éponges à récurer abrasives, l'eau de Javel et les sprays acides ou alcalins agressifs protège le scellant appliqué en usine et maintient la surface polie claire et lisse.
Yunju
Entreprise
Contacter
-
 56, route Ronggang, nouvelle zone de Binhai, port de Laoba, ville de Hai'an, ville de Nantong, province du Jiangsu
-
 [email protected]

Mobile

Copyright©Nantong Yunju New Material Technology Co., Ltd.Rights Reserved.
 Custom Armoire latérale en marbre Manufacturers